
Chưa có sản phẩm trong giỏ hàng.
Cẩm nang
Tại sao cần bản vẽ thiết kế bếp công nghiệp 2D, 3D trước khi gia công Inox?
Khi chuẩn bị mở nhà hàng, quán ăn hoặc bếp ăn tập thể, rất nhiều chủ đầu tư vì muốn đốt cháy giai đoạn nên đã gọi thẳng thợ cơ khí đến đo chiều dài các bức tường trống rồi đặt đóng lẻ từng chiếc bàn chặt, chậu rửa, giá kệ inox theo ước lượng. Hệ quả quen thuộc là đến ngày tập kết toàn bộ thiết bị về lắp đặt, hàng loạt sự cố dây chuyền mới phát lộ: bàn inox đóng quá dài khiến tủ đông không còn chỗ đặt, gáy chậu rửa che lấp ổ cắm điện 3 pha, hoặc dãy bàn bị hụt mất 5cm – 10cm tạo thành khe hở tích tụ rác bẩn sát cột nhà.
Trong cơ khí chế tạo thiết bị bếp hiện đại, tấm thép không gỉ sau khi đã cắt Laser và chấn gấp cố định sẽ không thể “co giãn” hay chắp vá thẩm mỹ như đồ mộc. Bài viết dưới đây phân tích chi tiết vai trò sống còn của bộ bản vẽ thiết kế bếp công nghiệp 2D, 3D và bản vẽ bóc tách cơ khí (Shop Drawing) trước khi lệnh sản xuất được chuyển xuống xưởng gia công Inox.
4 rủi ro tốn kém khi đặt xưởng làm lẻ bàn chậu inox mà không có bản vẽ quy hoạch tổng thể
Khác với bàn ghế nội thất phòng ăn có thể xê dịch linh hoạt, các thiết bị trong khu bếp công nghiệp được lắp ghép khít với nhau thành một dây chuyền cố định và phụ thuộc chặt chẽ vào hệ thống đường ống kỹ thuật ngầm. Việc đặt gia công thiết bị inox theo yêu cầu dựa trên số đo ghi chép tay rời rạc mà thiếu bản vẽ quy hoạch tổng thể thường dẫn đến 4 rủi ro tốn kém sau:
Lệch kích thước ghép nối với các thiết bị nhập khẩu có quy cách cố định:
Trong bất kỳ gian bếp chuyên nghiệp nào cũng có sự kết hợp giữa hai nhóm thiết bị: Thiết bị nhập khẩu nguyên chiếc có kích thước cố định không thể thay đổi (như tủ đông, bàn mát, bếp Âu 4–6 họng, lò nướng Combi, máy rửa bát công nghiệp) và Thiết bị Inox gia công “đo ni đóng giày” dùng để lấp đầy các khoảng trống còn lại (như bàn sơ chế, bàn trung gian, chậu rửa, kệ phẳng).
Nếu đặt xưởng làm bàn inox trước khi chốt kích thước phủ bì của các máy nhập khẩu trên bản vẽ, chỉ cần bàn inox làm dư ra 20mm – 30mm là chiếc máy rửa bát hoặc bàn mát ở cuối dãy sẽ không thể lọt vào ô chờ giữa hai bức tường.
Xung đột chiều sâu (Depth) và cao độ mặt bàn tạo khe hở mất vệ sinh:
Bàn inox dân dụng thường được làm theo chiều rộng (sâu) mặc định là 700mm và cao 800mm. Tuy nhiên, nhiều dòng bếp Á công nghiệp, bếp Âu hoặc máy rửa bát lại có chiều sâu thân máy là 750mm – 800mm và chiều cao mặt làm việc là 850mm.
Khi kê ghép nối mà không có bản vẽ đồng bộ kích thước, mặt bàn inox sẽ bị thấp hơn mặt bếp 50mm và thụt lùi vào trong 50mm – 100mm, làm mất khả năng trượt khay thực phẩm liên hoàn và khiến dầu mỡ rơi lọt xuống khe hở giữa hai máy.
Chân bàn inox và hố chậu đè trúng phễu thoát sàn hoặc đường ống cấp thoát nước:
Khi thợ cơ khí chỉ đo chiều dài tường mà không đối chiếu với tọa độ điểm chờ điện – nước trên bản vẽ mặt bằng, vị trí chân ống Inox D38 hoặc đáy hố chậu rửa sâu 350mm rất dễ đâm thẳng vào đúng vị trí van khóa nước trên tường hoặc che kín miệng hố ga thoát sàn bên dưới.
Không tính toán bán kính mở cửa thiết bị và hành lang quay đầu xe đẩy:
Trên thực địa khi phòng bếp còn trống trơn, cảm giác không gian rất rộng rãi. Nhưng khi kê hai dãy bàn inox đối diện nhau mà không vẽ kiểm tra bán kính mở cánh tủ đông (vươn ra 650mm) và chiều rộng xe đẩy khay (800mm), lối đi ở giữa bị thu hẹp xuống dưới 900mm sẽ khiến hai nhân viên đứng quay lưng vào nhau không thể di chuyển qua lại trong giờ cao điểm.

Phân biệt 3 bộ bản vẽ kỹ thuật quyết định độ chính xác khi sản xuất thiết bị bếp Inox
Để một dự án bếp từ lúc khởi công đến lúc bàn giao không xảy ra bất kỳ sai số lắp ghép nào, quy trình kỹ thuật tiêu chuẩn bắt buộc phải đi qua 3 cấp độ bản vẽ khác nhau. Mỗi bản vẽ giải quyết một bài toán riêng biệt cho chủ đầu tư và xưởng sản xuất:
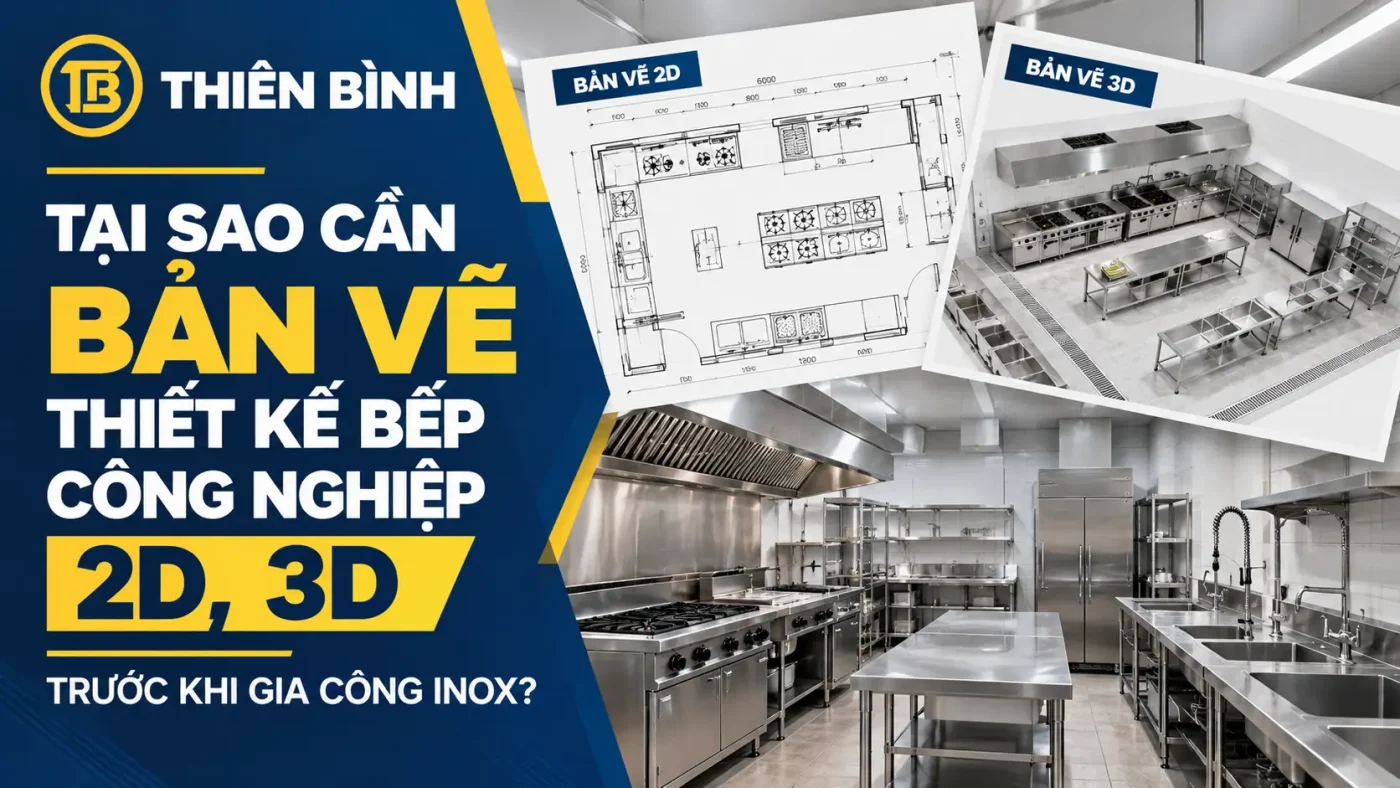
Bản vẽ mặt bằng bố trí thiết bị 2D (2D Equipment Layout)
Đây là bản vẽ nền tảng quan trọng nhất thể hiện góc nhìn từ trên cao xuống toàn bộ mặt sàn khu bếp theo tỷ lệ chuẩn (1:50 hoặc 1:100). Trên bản vẽ 2D, mọi thiết bị từ kho lạnh, khu sơ chế, khu nấu, khu soạn chia cho đến khu rửa đều được đánh số thứ tự (Tag Number) kèm kích thước Dài x Rộng chính xác và chiều mũi tên phân luồng bếp một chiều.
Để toàn bộ bàn sơ chế, chậu rửa và quầy inox khớp nối liền mạch đến từng milimet với các thiết bị nhiệt nhập khẩu, chủ đầu tư nên yêu cầu đơn vị tư vấn lập bộ bản vẽ thiết kế bếp công nghiệp chi tiết trước khi chuyển thông số xuống nhà máy cắt chấn CNC. Bản vẽ 2D này chính là “bản đồ gốc” giúp kỹ sư xác định chính xác chiều dài còn lại của từng khoảng trống trên mặt bằng để giao nhiệm vụ sản xuất cho xưởng Inox, đồng thời là cơ sở để xuất bản vẽ định vị đầu chờ điện, cấp thoát nước (M&E) cho đội xây dựng thi công phần thô.

Bản vẽ phối cảnh không gian 3D (3D Perspective)
Nhiều chủ nhà hàng không quen đọc các ký hiệu kỹ thuật phẳng trên bản vẽ 2D nên rất khó hình dung khi lắp các thiết bị có chiều cao lớn vào phòng bếp thực tế sẽ trông như thế nào. Bản vẽ 3D bếp nhà hàng giải quyết triệt để vấn đề không gian theo chiều dọc:
Kiểm soát xung đột cao độ trên tường: Giúp nhìn rõ vị trí treo kệ inox 2 tầng (ở cao độ 1.450mm) có bị vướng vào khung cửa sổ, hộp điện tổng hay cấn vào đáy của chụp hút khói inox (ở cao độ 1.850mm) hay không.
Tối ưu tầm nhìn cho các khu bếp mở (Open Kitchen) và quầy Bar – Pha chế: Với các nhà hàng có quầy bếp mở nhìn thẳng ra sảnh khách ngồi, bản vẽ dựng hình 3D giúp chủ đầu tư duyệt trước kiểu dáng quầy inox bo cong, vị trí lắp vách kính chắn giọt bắn và độ cao của kệ ra đồ (Pass-through Overshelf) để đảm bảo tính thẩm mỹ kiến trúc cao nhất.

Bản vẽ bóc tách gia công cơ khí (Inox Shop Drawing)
Nếu bản vẽ 2D và 3D dành cho chủ đầu tư và kiến trúc sư quy hoạch không gian, thì Bản vẽ bóc tách gia công (Shop Drawing) lại là “ngôn ngữ kỹ thuật” dành riêng cho các kỹ sư cơ khí và thợ vận hành máy CNC tại xưởng sản xuất Inox.
Từ kích thước phủ bì trên bản vẽ 2D, kỹ sư cơ khí của xưởng sẽ vẽ bóc tách từng chiếc bàn inox công nghiệp, từng chiếc chậu rửa và chụp hút khói thành bản vẽ 3 hình chiếu (Mặt đứng – Mặt bằng – Mặt cắt cạnh) với các thông số chế tạo chi tiết:
Quy cách vật liệu và độ dày tấm: Chỉ định rõ mặt bàn dùng Inox SUS 304 dày 1.2mm, thành vách và giá dưới dày 1.0mm, khung chân dùng ống tròn D38mm hay hộp vuông 40x40mm.
Chi tiết đường chấn gấp và gờ chắn nước: Ghi rõ chiều cao gáy chắn nước áp tường (Backsplash 100mm hay 150mm), độ sâu gờ chắn nước tràn 3 cạnh (Marine Edge) và kích thước ngoàm móc nối âm vào thiết bị bên cạnh.
Hệ thống xương tăng cứng mặt bàn: Bố trí vị trí các thanh gân tăng cứng hình chữ Omega chạy dọc dưới mặt bàn chặt, bàn sơ chế kèm lớp gỗ MDF chống ẩm hoặc tấm cao su tiêu âm dày 15mm để mặt bàn không bị phập phồng và không phát ra tiếng vang kim loại khi băm chặt.
Bảng đối chiếu chức năng của 3 loại bản vẽ trong dự án thiết bị bếp Inox:
| Tiêu chí phân biệt | 1. Bản vẽ mặt bằng 2D (2D Layout) | 2. Bản vẽ phối cảnh 3D (3D View) | 3. Bản vẽ gia công cơ khí (Shop Drawing) |
| Mục tiêu cốt lõi | Quy hoạch phân khu một chiều, định vị tọa độ thiết bị và tính chiều rộng lối đi | Kiểm tra thẩm mỹ không gian chiều dọc và phát hiện xung đột trần – tường – kệ treo | Chuyển hóa thành lệnh cắt phôi Laser và chấn gấp chính xác từng chi tiết Inox tại xưởng |
| Thông số kỹ thuật thể hiện | Kích thước phủ bì (Dài x Rộng), ký hiệu mã thiết bị, khoảng cách hành lang, điểm chờ M&E | Chiều cao thiết bị, cao độ kệ treo tường, chụp hút khói, đường ống gió và ánh sáng | Độ dày tấm Inox (0.8–1.5mm), góc chấn CNC, kích thước hố chậu, gân tăng cứng, vị trí lỗ khoét |
| Đối tượng sử dụng chính | Chủ đầu tư, Bếp trưởng, Kỹ sư thiết kế bếp, Đội thi công xây dựng – điện nước | Chủ đầu tư, Kiến trúc sư nội thất, Quản lý vận hành nhà hàng | Kỹ sư cơ khí, Thợ vận hành máy cắt Laser – chấn CNC, Thợ hàn TIG và Tổ lắp đặt |
| Sai số kỹ thuật cho phép | ±10mm – 20mm (Giai đoạn quy hoạch trên tường xây thô) | Mang tính trực quan tỷ lệ không gian | Dưới ±0,5mm – 1mm (Đo kiểm thực tế sau khi đã ốp lát gạch tường hoàn thiện) |
Giải pháp gia công Inox “đo ni đóng giày” xử lý góc chết và cột bê tông nhờ bản vẽ chuẩn
Lợi thế vượt trội nhất của việc đặt xưởng sản xuất thiết bị Inox theo bản vẽ thiết kế so với việc mua các loại bàn, kệ bán sẵn ngoài thị trường là khả năng biến mọi góc chết kiến trúc thành diện tích sử dụng hữu ích và đảm bảo tiêu chuẩn vệ sinh khắt khe nhất:
Kỹ thuật khoét âm góc bàn ôm khít cột chịu lực của tòa nhà (Column Notching):
Mặt bằng bếp tại tầng trệt các tòa nhà văn phòng hoặc nhà phố cải tạo thường có các cột bê tông vuông (400x400mm hoặc 500x500mm) nhô ra giữa bức tường. Nếu kê bàn inox chữ nhật thông thường chạm vào mặt cột, hai bên hông cột sẽ tạo ra một khe hở rộng 40cm chạy dọc suốt chiều dài tường khiến chuột gián ẩn nấp và mất diện tích lối đi.
Nhờ có bản vẽ khảo sát chính xác kích thước cột, xưởng cơ khí sẽ lập trình cắt khuyết phần góc mặt bàn và hàn bo kín phần gáy chắn nước (Backsplash) ôm sát 3 mặt của cột bê tông. Khi đẩy chiếc bàn vào vị trí, mặt bàn inox tiệp khít hoàn toàn vào cả tường lẫn cột nhà như được đúc liền khối.
Gia công bàn Inox biên dạng Chữ L và bàn vát chéo cho mặt bằng méo góc:
Tại các góc phòng không vuông 90 độ (góc tù 105 độ hoặc góc nhọn 75 độ ở các mặt bằng hình thang, chân cầu thang), bản vẽ CAD giúp kỹ sư tính toán chính xác góc cắt vát (Miter Cut) để hàn ghép hai nhánh bàn sơ chế hoặc quầy bar inox thành một khối chữ L liền mạch, không có khe hở đọng nước bẩn ở góc tường.
Đồng bộ gờ ngoàm móc nối âm với máy rửa bát và chậu rửa:
Tại khu vực rửa dụng cụ, bản vẽ kỹ thuật giúp xưởng cơ khí xác định chính xác cao độ thanh trượt rack của máy rửa bát để gia công cặp bàn bẩn – bàn sạch có độ dốc 1,5% và gờ ngoàm âm 25mm chuẩn xác. Bạn có thể tham khảo chi tiết các thông số cơ khí này tại bài viết tiêu chuẩn gia công bàn inox móc nối và chậu sơ rửa đồng bộ với máy rửa bát công nghiệp.
Quy trình chuyển giao thông số từ bản vẽ thiết kế CAD xuống máy cắt Laser và chấn gấp CNC tại xưởng
Để đảm bảo 100% sản phẩm Inox khi xuất xưởng mang đến công trình chỉ việc đặt vào đúng vị trí mà không phải dùng máy mài cắt sửa bụi bặm tại nhà bếp của khách hàng, quy trình từ bản vẽ đến sản xuất được kiểm soát chặt chẽ qua 4 bước công nghệ:
Bước 1 – Đo kiểm thực tế sau khi trát tường ốp gạch (As-built Measurement):
Bản vẽ thiết kế 2D ban đầu thường được lập khi mặt bằng còn đang xây gạch thô. Sau khi đội xây dựng trát vữa và ốp gạch men tường xong, chiều dài thông thủy của phòng bếp thường bị hụt đi từ 30mm đến 60mm (do lớp vữa và gạch hai bên tường dày lên).
Trước khi bấm nút cắt tôn, kỹ thuật viên của xưởng sẽ mang máy đo khoảng cách Laser đến công trình đo kiểm lại lần cuối (chốt kích thước thực tế sau ốp lát) để hiệu chỉnh lại thông số trên bản vẽ Shop Drawing chuẩn đến từng milimet.
Bước 2 – Trải phẳng tôn (Sheet Metal Unfolding) và nạp file cắt Laser Fiber:
Từ bản vẽ 3D cơ khí của chiếc bàn, chậu rửa hoặc chụp hút khói, kỹ sư sử dụng phần mềm chuyên dụng để “trải phẳng” sản phẩm thành một tấm phôi 2D (tính toán sẵn độ giãn dài của kim loại tại các góc uốn).
File bản vẽ kỹ thuật số (.DXF) được truyền trực tiếp vào máy cắt Laser Fiber CNC công suất cao. Tia Laser cắt đứt tấm vật liệu Inox SUS 304 chuẩn với tốc độ nhanh, đường cắt sắc gọn, vuông góc tuyệt đối, không bị cháy xém cạnh hay biến dạng nhiệt như cách cắt bằng máy cắt cầm tay thủ công.
Bước 3 – Chấn gấp định hình trên máy chấn thủy lực CNC:
Phôi inox sau khi cắt được đưa vào máy chấn thủy lực điều khiển số (CNC Press Brake). Nhờ lập trình sẵn góc chấn và lực ép theo độ dày tôn (1.0mm, 1.2mm hay 1.5mm), các đường gờ chắn nước, cạnh bàn bo hộp và gáy chắn nước được chấn gấp thẳng tắp trên suốt chiều dài 2.000mm – 3.000mm.
Đặc biệt, toàn bộ các mép cắt ngoài cùng của bàn, kệ inox đều được máy chấn thực hiện bước gập mép giấu cạnh (Hemming/Safe Edge) ép sát vào mặt trong, loại bỏ hoàn toàn các cạnh sắc bén có thể gây đứt tay cho nhân viên bếp trong quá trình lau chùi.
Bước 4 – Hàn TIG khí Argon, xử lý mối hàn và kiểm tra lắp ghép tổng thể (Pre-assembly QC):
Các chi tiết chân ống, thanh giằng, hố chậu và mặt bàn được gá lắp trên bàn phẳng định hình và hàn kết cấu bằng công nghệ hàn TIG có khí Argon bảo vệ, giúp mối hàn ngấu sâu, dẻo dai và không bị rỗ khí.
Sau khi mài nhẵn mối hàn, đánh bóng xước Hairline đồng bộ và tẩy axit thụ động hóa chống gỉ, bộ phận kiểm soát chất lượng (QC) tại xưởng sẽ đặt các bàn inox nối tiếp nhau đúng theo sơ đồ trên bản vẽ 2D để kiểm tra độ đồng phẳng của mặt bàn và độ khít của các gờ ghép nối trước khi bọc màng PE chống trầy xước giao tới công trình.
Đầu tư bài bản cho bộ bản vẽ thiết kế bếp công nghiệp 2D, 3D ngay từ bước khởi đầu chính là chìa khóa giúp chủ đầu tư làm chủ toàn bộ không gian, tiết kiệm từ 15% đến 20% chi phí vật tư gia công Inox dư thừa và đảm bảo tiến độ khai trương nhà bếp đúng hẹn.