
Chưa có sản phẩm trong giỏ hàng.
Chưa phân loại
Quy trình thiết kế, gia công và nghiệm thu thiết bị inox bếp công nghiệp
Một bản vẽ mặt bằng đẹp mắt trên máy tính chỉ thực sự mang lại giá trị vận hành khi được hiện thực hóa bởi một quy trình sản xuất cơ khí Inox chính xác tại nhà máy và kỹ thuật lắp đặt, đấu nối chuẩn mực ngoài công trường. Trong thực tế triển khai dự án nhà hàng, khách sạn và bếp ăn tập thể, không ít chủ đầu tư đã rơi vào cảnh dở khóc dở cười sát ngày khai trương: bàn inox chở từ xưởng đến không đưa lọt qua cửa bếp, chụp hút khói treo lên bị vướng ống cứu hỏa, hoặc mặt bàn chặt bị phập phồng, sắc cạnh làm đứt tay nhân viên.
Nguyên nhân sâu xa của những sự cố này nằm ở sự đứt gãy thông tin giữa các nhà thầu phụ. Bài viết dưới đây hệ thống hóa toàn diện quy trình thiết kế và thi công bếp công nghiệp qua 6 bước phối hợp khép kín, đồng thời cung cấp bộ tiêu chí (Checklist) giúp chủ đầu tư và giám sát dự án tự kiểm tra, nghiệm thu thiết bị inox bếp công nghiệp chuẩn xác ngay tại công trình.
Tại sao sự đứt gãy thông tin giữa bên vẽ thiết kế, bên xây dựng và xưởng gia công Inox thường làm trễ tiến độ khai trương?
Khi triển khai một khu bếp mới, thường có sự tham gia của tối thiểu 3 đội ngũ: Đơn vị tư vấn thiết kế bản vẽ, Nhà thầu xây dựng dân dụng – cơ điện (M&E) và Xưởng sản xuất thiết bị bếp Inox. Nếu ba bộ phận này làm việc rời rạc mà không có quy trình khớp nối kỹ thuật theo từng mốc thời gian, dự án rất dễ bị đình trệ từ 2 đến 4 tuần do 3 xung đột điển hình sau:
Sai lệch kích thước thông thủy sau khi xây trát tường và ốp gạch men:
Bản vẽ thiết kế sơ bộ thường được đo đạc khi mặt bằng còn là tường gạch thô hoặc mới chỉ có bản vẽ kiến trúc trên giấy.
Khi đội thợ xây tiến hành trát vữa xi măng dày 15mm – 25mm và ốp thêm lớp gạch men tường ở cả hai phía đối diện, chiều dài lọt lòng thực tế của phòng bếp thường bị thu hẹp lại từ 40mm đến 80mm, thậm chí các góc tường bị trát lệch không vuông góc 90 độ. Nếu xưởng cơ khí cứ lấy kích thước trên bản vẽ cũ để cắt chấn bàn inox mà không cử kỹ thuật viên đến đo kiểm lại sau khi ốp lát xong, toàn bộ dãy bàn chậu khi mang đến công trình sẽ bị kích cứng, không thể đặt lọt vào vị trí.
Đặt lệch tâm đầu chờ điện, ống cấp nước và cổ ống thoát sàn:
Đội thợ điện nước dân dụng nếu không có bản vẽ định vị chi tiết từng chân máy (M&E Shop Drawing) thường có thói quen đặt ống thoát nước nhô lên giữa tường hoặc đặt phễu thu sàn theo ước lượng cảm tính.
Đến khi đưa thiết bị vào lắp đặt thiết bị bếp công nghiệp, ống thoát nước PVC dưới sàn lại nằm tréo ngoe cách xa bầu xi-phông của chậu rửa tới cả mét, hoặc ổ cắm điện 3 pha lại nằm đúng vào vị trí gáy chắn nước của chậu rửa (nơi nước bắn ướt liên tục gây nguy cơ chập điện).
Xung đột cao độ trên trần giữa đường ống hút khói, dầm bê tông và hệ thống PCCC:
Khi hệ thống đường ống dẫn khói Inox có tiết diện lớn (400x400mm hoặc 500x400mm) được gia công xong mang đến treo lên trần thì phát hiện vướng đúng đường ống nước chữa cháy Sprinkler hoặc dầm bê tông chính của tòa nhà, buộc xưởng cơ khí phải chở toàn bộ ống gió về xưởng để cắt sửa, làm lại cút chuyển hướng.
Quy trình 6 bước triển khai đồng bộ từ khảo sát thiết kế đến lắp đặt hoàn thiện khu bếp
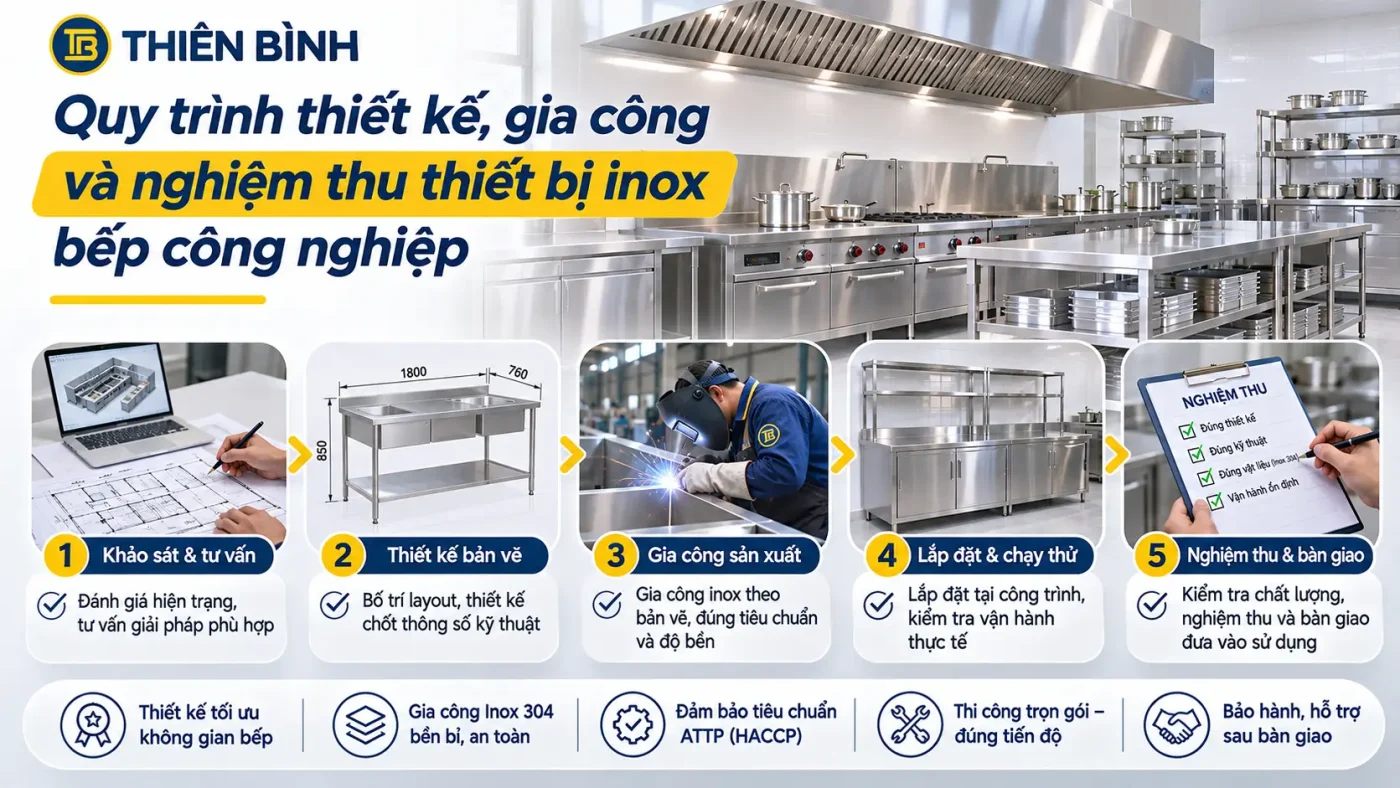
Để triệt tiêu hoàn toàn 3 xung đột trên, một dự án bếp chuyên nghiệp cần được quản lý tiến độ theo quy trình 6 bước tuần tự, trong đó mỗi bước đều có điểm kiểm tra chéo (Cross-check) giữa bản vẽ và hiện trường thực tế:
Bước 1 và Bước 2: Khảo sát thực địa, chốt bản vẽ thiết kế công năng và bàn giao bản vẽ điểm chờ M&E
Bước 1 – Khảo sát hiện trạng kiến trúc và chốt bản vẽ bố trí thiết bị 2D/3D:
Kỹ sư tiến hành đo đạc thực địa bằng máy đo Laser: xác định vị trí các cột chịu lực, chiều cao trần giả và trần bê tông nguyên thủy, chiều rộng hành lang vận chuyển hàng, vị trí hố ga tổng và nguồn cấp điện 3 pha của tòa nhà.
Từ dữ liệu khảo sát và thực đơn phục vụ, kỹ sư lập bản vẽ thiết kế bếp công nghiệp 2D, 3D phân khu một chiều chuẩn VSATTP.
Bước 2 – Xuất bản vẽ định vị điểm chờ kỹ thuật (M&E Rough-in Drawing) bàn giao cho đội xây dựng:
Ngay sau khi chủ đầu tư ký duyệt mặt bằng thiết bị 2D, bộ phận kỹ thuật sẽ xuất bộ bản vẽ M&E chỉ định rõ tọa độ (cách tường bao nhiêu milimet, cao độ cách sàn bao nhiêu milimet) cho từng đầu chờ điện, đầu ren cấp nước, tuyến mương thoát sàn và hố đặt bẫy mỡ theo đúng kinh nghiệm bố trí bẫy mỡ inox và mương thoát sàn chống tắc nghẽn.
Để rút ngắn 30% thời gian chờ đợi giữa khâu sửa bản vẽ và khâu chờ xưởng sản xuất, các chủ đầu tư dự án lớn thường làm việc xuyên suốt với một đầu mối tổng thầu thông qua hệ thống Thiết kế bếp trọn gói – Thietkebep.com nhằm đảm bảo kỹ sư thiết kế và đội ngũ thợ cơ khí Inox phối hợp trực tiếp trên cùng một bản vẽ thi công. Khi đơn vị thiết kế cũng chính là đơn vị trực tiếp điều phối sản xuất cơ khí, mọi thay đổi nhỏ về mặt bằng xây dựng ngoài công trường đều được cập nhật tức thì vào bản vẽ chế tạo mà không mất thời gian đùn đẩy trách nhiệm giữa các bên.
Bước 3 và Bước 4: Đo kiểm lại kích thước thực tế sau khi trát tường (As-built Measurement) và gia công Inox bằng máy CNC tại xưởng
Bước 3 – Đo chốt kích thước hoàn thiện tại công trình (Final Site Verification):
Đây là “bước đệm vàng” bắt buộc trước khi cắt tôn. Ngay khi đội xây dựng vừa trát phẳng tường, ốp gạch men và cán nền tạo dốc xong, kỹ sư cơ khí của xưởng sẽ quay lại công trình đo kiểm tra lại toàn bộ các góc tường, kích thước cột bê tông và cao độ đầu chờ điện nước thực tế.
Mọi sai số do thợ xây tạo ra (ví dụ: tường bị hụt 35mm hoặc góc phòng bị vát lệch 2 độ) sẽ được điều chỉnh trực tiếp vào bản vẽ bóc tách gia công cơ khí (Inox Shop Drawing).
Bước 4 – Chế tạo thiết bị trên dây chuyền CNC và hàn TIG tại nhà máy:
Bản vẽ Shop Drawing sau khi chốt kích thước thực tế được chuyển xuống nhà máy sản xuất thiết bị bếp Inox Hà Nội để pha cắt phôi tấm Inox SUS 304 trên máy cắt Laser Fiber CNC và chấn định hình trên máy chấn thủy lực điều khiển số.
Các chi tiết được gá lắp kết cấu, hàn TIG khí Argon bảo vệ, dán lớp gỗ/cao su chống ồn dưới mặt bàn, đánh bóng xước mờ Hairline đồng bộ và bọc màng PE bảo vệ chống trầy xước trước khi xuất xưởng.
Bước 5 và Bước 6: Tập kết thiết bị, cân chỉnh cốt phẳng bằng máy bắn cốt Laser và đấu nối điện – nước – gas – hút khói
Bước 5 – Tập kết theo thứ tự ưu tiên và lắp đặt cơ khí (Mechanical Installation):
Thiết bị không đưa vào bếp một cách lộn xộn mà tuân theo trình tự “Từ trên xuống dưới – Từ trong ra ngoài”:
Treolắp hạng mục trên cao trước: Thi công giá đỡ, treo hệ thống chụp hút khói Inox, đường ống dẫn gió, quạt hút ly tâm và kệ inox treo tường (bắn nở đạn Inox cố định vào tường bê tông).
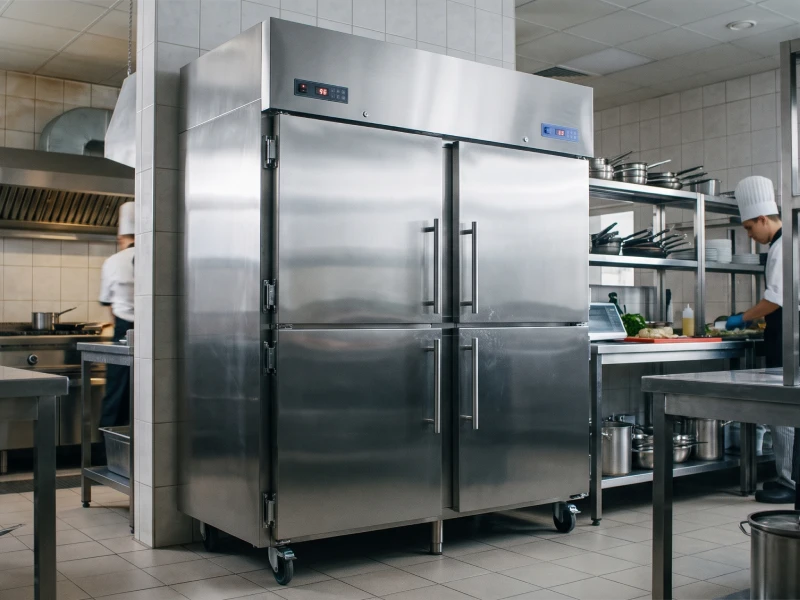
Đưa thiết bị kích thước lớn vào góc trong: Di chuyển tủ đông, tủ mát, tủ nấu cơm, máy rửa bát và dãy bếp Á/Âu vào vị trí định sẵn.
Lắp ghép hệ thống bàn, chậu, kệ inox trung gian: Đặt các bàn sơ chế, chậu rửa, bàn móc nối máy rửa bát vào khóa khít các khoảng trống và lắp vỉ thoát sàn Inox lên miệng mương.
Kỹ thuật viên sử dụng máy bắn cốt tia Laser xanh 360 độ chiếu một đường thẳng chuẩn ngang phòng bếp ở đúng cao độ 800mm – 850mm (theo đúng tiêu chuẩn kích thước bàn, chậu, kệ inox theo nhân trắc học) để vặn chỉnh từng chiếc bát chân tăng chỉnh Inox, đảm bảo toàn bộ mặt bàn và mặt bếp phẳng ngang tuyệt đối dù sàn gạch bên dưới đang đánh dốc thoát nước.
Bước 6 – Đấu nối hạ tầng M&E và bơm keo hoàn thiện (Final Hook-up & Sealing):
Đấu nối cáp nguồn vào tủ điện điều khiển 3 pha, lắp đặt van gas an toàn, đấu nối dây cấp nước mềm Inox chịu áp và kết nối ống thoát chậu rửa vào bẫy mỡ Inox dưới gầm.
Tại các khe tiếp giáp giữa gáy chắn nước (Backsplash) của bàn chậu inox với mặt tường gạch men, kỹ thuật viên tiến hành bắn một đường keo Silicone kháng khuẩn trung tính chống mốc thẳng tắp để ngăn nước và côn trùng lọt xuống khe sau lưng bàn.

Bảng phân nhiệm và kiểm soát tiến độ 6 bước triển khai dự án bếp công nghiệp:
| Giai đoạn triển khai | Hạng mục công việc trọng tâm | Đơn vị chủ trì thực hiện | Đầu ra kỹ thuật cần đạt (Deliverables) |
| Bước 1: Khảo sát & Thiết kế công năng | Đo đạc mặt bằng thô, phân luồng bếp 1 chiều, dựng bản vẽ 2D và phối cảnh 3D | Đơn vị tư vấn thiết kế bếp | Bộ bản vẽ mặt bằng bố trí thiết bị 2D & Phối cảnh 3D có chữ ký duyệt của Chủ đầu tư |
| Bước 2: Xuất bản vẽ M&E & Thi công thô | Định vị tọa độ điểm chờ điện, cấp nước, mương thoát sàn, lỗ xuyên tường ống gió | Kỹ sư M&E thiết kế bếp phối hợp Nhà thầu xây dựng | Mặt bằng đã hoàn thiện ốp lát gạch, đi sẵn đầu chờ điện – nước – mương sàn đúng bản vẽ |
| Bước 3: Đo kiểm thực tế (As-built) | Đo lại kích thước thông thủy sau khi ốp gạch tường để hiệu chỉnh dung sai xây dựng | Kỹ sư cơ khí của Xưởng sản xuất Inox | Bộ bản vẽ bóc tách gia công cơ khí (Inox Shop Drawing) chuẩn kích thước thực tế 100% |
| Bước 4: Gia công chế tạo tại nhà máy | Cắt Laser CNC, chấn thủy lực, hàn TIG Inox 304, xử lý bề mặt Hairline, kiểm tra QC | Xưởng gia công thiết bị Inox | Toàn bộ bàn, chậu, kệ, chụp hút, bẫy mỡ hoàn thiện đạt chuẩn, bọc màng PE chống xước |
| Bước 5: Lắp đặt cơ khí tại công trình | Treo chụp hút – ống gió, kê đặt thiết bị nấu/lạnh, ghép nối bàn chậu, bắn cốt Laser chỉnh phẳng | Đội thi công lắp đặt cơ khí & Thông gió | Thiết bị định vị đúng sơ đồ 2D, mặt bàn phẳng ngang tuyệt đối, không cập kênh, kín khít |
| Bước 6: Đấu nối M&E & Nghiệm thu chạy thử | Đấu điện 3 pha, ống gas, cấp thoát nước; chạy thử tải liên động và đào tạo bàn giao | Kỹ sư Điện – Lạnh – Gas & Giám sát chủ đầu tư | Biên bản nghiệm thu chạy thử tải đạt yêu cầu, bàn giao hồ sơ hoàn công và hướng dẫn sử dụng |
Bộ tiêu chí (Checklist) nghiệm thu chất lượng cơ khí thiết bị Inox ngay tại công trình
Khi lô thiết bị Inox (bàn sơ chế, bàn chặt, chậu rửa, giá kệ, xe đẩy, chụp hút khói, bẫy mỡ) được tập kết và lắp đặt xong tại công trình, nhiều chủ đầu tư chỉ nhìn lướt qua thấy bề mặt sáng bóng là ký biên bản nghiệm thu. Tuy nhiên, độ bền 10 năm của thiết bị lại nằm ở những chi tiết cơ khí bên dưới mặt bàn và chất lượng xử lý mối hàn.
Để bảo vệ quyền lợi đầu tư, giám sát công trình hãy sử dụng 5 tiêu chí kiểm tra thực tế dưới đây khi nghiệm thu:
Kiểm tra mác thép Inox SUS 304 và đo độ dày tấm thực tế bằng thước cặp:
Sử dụng dung dịch thuốc thử axit chuyên dụng nhỏ lên các bộ phận khuất (như mặt dưới bàn, ống chân, thanh giằng ngang, vách bẫy mỡ) để xác nhận 100% là Inox 304 chuẩn (không đổi màu đỏ gạch), tránh trường hợp mặt bàn làm bằng Inox 304 nhưng chân ống và thanh giằng bị pha trộn Inox 201.
Dùng thước cặp cơ khí hoặc đồng hồ đo độ dày kiểm tra tại mép gấp: Mặt bàn chặt, bàn sơ chế lớn và hố chậu rửa phải đạt độ dày thực tế từ 1.0mm đến 1.2mm (hoặc 1.5mm với bàn chân đế chịu lực lớn); thân chụp hút khói và vách tủ đạt từ 0.8mm đến 1.0mm đúng như cam kết trong hợp đồng.
Nghiệm thu tiêu chuẩn mối hàn TIG khí Argon và xử lý bề mặt mối hàn:
Trong tiêu chuẩn mối hàn TIG inox bếp đạt chuẩn vệ sinh an toàn thực phẩm, toàn bộ các góc ghép nối hố chậu, mặt bàn và khung ống phải được hàn bằng công nghệ hàn TIG có khí Argon bảo vệ để mối hàn ngấu sâu, liền mạch, không bị rỗ khí hay thủng lỗ kim.
Đặc biệt lưu ý: Mối hàn sau khi hàn xong bắt buộc phải được thợ cơ khí tẩy sạch vết cháy đen bằng hóa chất thụ động hóa (Pickling & Passivation), mài nhẵn phẳng và đánh bóng xước mờ đồng màu với tấm inox xung quanh. Nếu bạn nhìn thấy dưới gầm bàn hoặc góc chậu rửa vẫn còn nguyên các vệt hàn cháy đen sì, xù xì vảy hàn chưa được xử lý, hãy yêu cầu đơn vị thi công vệ sinh đánh bóng lại ngay vì vết cháy đen đó đã bị mất lớp màng Crom bảo vệ và sẽ bị rỉ sét đầu tiên khi gặp hơi nước mặn.
Kiểm tra kết cấu gân tăng cứng và lớp lót tiêu âm dưới mặt bàn:
Dùng lòng bàn tay ấn mạnh hoặc vỗ xuống chính giữa mặt bàn sơ chế, bàn chặt và đáy hố chậu rửa công nghiệp.
Một chiếc bàn đạt chuẩn phải cho cảm giác đầm chắc tuyệt đối, không bị lún phập phồng (Oil Canning) và không phát ra tiếng kêu “phèng phèng” vang vọng của tôn mỏng. Khi cúi nhìn xuống dưới gầm mặt bàn, phải thấy rõ hệ thống thanh xương tăng cứng chữ Omega chạy dọc và lớp tấm lót chống ồn, chống ẩm được ép chặt vào mặt dưới tấm Inox.
Kiểm tra kỹ thuật gập mép giấu cạnh sắc (Safe Edge / Hemming) an toàn lao động:
Trong môi trường bếp làm việc tốc độ cao, nhân viên thường xuyên luồn tay vào gầm bàn, thành chậu, mép kệ và phin lọc chụp hút để lau chùi.
Hãy đeo găng tay vải mỏng vuốt thử dọc theo các mép gấp dưới gầm bàn, mép lỗ xả rác và cạnh giá kệ inox: Toàn bộ mép cắt bắt buộc phải được máy chấn CNC chấn gập đôi (ép mí 180 độ vào trong) hoặc mài bo tròn hoàn toàn, tuyệt đối không được để sót bất kỳ cạnh tôn sắc hay ba-via kim loại nào có thể cứa đứt tay nhân viên.
Kiểm tra độ vững chãi và độ phẳng ngang sau khi chỉnh chân tăng chỉnh:
Dùng hai tay nắm vào hai góc bàn sơ chế hoặc kệ inox 4 tầng và lắc mạnh theo phương ngang: Thiết bị phải đứng vững như bàn thạch, không bị rung rinh hay cập kênh chân.
Đặt thước thủy (Nivo) lên mặt bàn và thành chậu rửa: Bọt thủy phải nằm chính giữa vạch cân bằng (riêng bàn móc nối máy rửa bát thì bọt thủy phải nghiêng đúng chiều dốc 1,5% chảy ngược về lòng máy).
Bảng Checklist 10 điểm nghiệm thu cơ khí thiết bị Inox tại công trường:
| STT | Hạng mục kiểm tra nghiệm thu | Phương pháp / Dụng cụ kiểm tra | Tiêu chuẩn kỹ thuật ĐẠT (Pass) | Dấu hiệu lỗi cần yêu cầu khắc phục ngay |
| 1 | Mác thép Inox (SUS 304) | Nhỏ thuốc thử axit chuyên dụng tại mặt bàn, lòng chậu, chân ống | Giọt thuốc giữ màu xanh/xám nhạt sau 2 phút; không hút nam châm trên mặt phẳng | Đổi màu đỏ gạch (lẫn Inox 201) hoặc nam châm hút chặt (lẫn Inox 430) |
| 2 | Độ dày tấm Inox thực tế | Đo bằng thước cặp (Caliper) tại các mép chi tiết tháo rời | Đúng độ dày hợp đồng (Mặt bàn/chậu: 1.0 – 1.2mm; Vỉ sàn/Chân đế: 1.2 – 1.5mm) | Hụt độ dày (ví dụ hợp đồng ghi 1.2mm nhưng thực tế dùng tôn 0.8mm) |
| 3 | Chất lượng mối hàn TIG | Quan sát trực tiếp góc chậu, cổ ống chân bàn, góc chụp hút | Mối hàn ngấu đều, được mài nhẵn, tẩy trắng axit và đánh xước đồng màu Inox | Mối hàn chấm điểm thưa, còn nguyên vết cháy đen, rỗ khí hoặc sắc nhọn |
| 4 | Độ cứng vững & Chống ồn mặt bàn | Ấn mạnh và gõ tay xuống tâm mặt bàn chặt, bàn sơ chế | Mặt bàn phẳng căng, đầm chắc, âm thanh trầm đục nhờ có gân Omega & lớp lót | Mặt tôn lún phập phồng, kêu vang tiếng kim loại rỗng do thiếu xương tăng cứng |
| 5 | Xử lý gập mép an toàn (Safe Edge) | Kiểm tra các cạnh gập dưới gầm bàn, cạnh kệ, lỗ xả rác | 100% mép tôn được chấn gập đôi giấu cạnh vào trong, trơn nhẵn hoàn toàn | Cạnh tôn cắt thẳng sắc lẹm, còn ba-via kim loại dễ gây đứt tay khi vệ sinh |
| 6 | Cân chỉnh cốt phẳng & Chân tăng chỉnh | Đặt thước thủy (Nivo) lên mặt bàn; lắc thử 4 góc bàn | Mặt bàn phẳng ngang chuẩn Nivo; 4–6 chân tăng chỉnh tiếp xúc đều mặt sàn | Bàn bị cập kênh, chân tăng chỉnh bị kẹt ren hoặc vặn quá cao làm yếu chân |
| 7 | Độ khít gờ móc nối & Nẹp khe | Kiểm tra điểm nối bàn với máy rửa bát, bếp Âu, tường | Gờ ngoàm âm khít, có nẹp chữ T che khe giữa 2 máy; keo Silicone bắn thẳng đẹp | Hở khe rộng giữa các bàn làm lọt rác; nước rò qua mối nối xuống sàn |
| 8 | Hệ thống Chụp hút khói & Phin lọc | Tháo lắp thử phin lọc mỡ Baffle và cốc hứng dầu | Phin lọc tháo lắp nhẹ nhàng, nghiêng chuẩn 45 độ; rãnh dẫn dầu dốc về cốc hứng | Phin lọc bị kẹt cứng hoặc lỏng lẻo dễ rơi; vỏ chụp bị móp méo, hở mối ghép |
| 9 | Bẫy mỡ Inox & Mương vỉ thoát sàn | Mở khóa nắp bẫy mỡ; bước đi và đẩy xe qua vỉ thoát sàn | Nắp bẫy mỡ có gioăng cao su kín mùi, đủ 3 ngăn; vỉ thoát sàn phẳng mặt gạch, không võng | Thiếu gioăng cao su; cổ ống bẫy mỡ cao hơn đáy chậu; vỉ sàn bị cập kênh |
| 10 | Vệ sinh hoàn thiện bề mặt Inox | Quan sát toàn bộ bề mặt sau khi bóc lớp màng PE bảo vệ | Bề mặt xước Hairline sạch bóng, không dính keo màng PE, không trầy xước sâu | Còn lem nhem keo bảo vệ, dính bụi vữa xây dựng hoặc bị xước sâu do vận chuyển |
Quy chuẩn chạy thử tải liên động (Testing & Commissioning) và đào tạo vận hành bàn giao
Sau khi phần cơ khí tĩnh đã vượt qua 10 điểm kiểm tra trong Checklist trên, bước cuối cùng trước khi ký biên bản bàn giao đưa khu bếp vào hoạt động chính thức là quy trình Chạy thử tải liên động toàn hệ thống (Testing & Commissioning – T&C).
Tại bước này, toàn bộ các thiết bị trong bếp sẽ được bật lên vận hành đồng thời ở mức tải thực tế trong khoảng 60 đến 90 phút để kiểm tra 4 hệ thống kỹ thuật:
Nghiệm thu động hệ thống Hút khói – Cấp gió tươi:
Bật đồng thời quạt hút ly tâm và quạt cấp gió tươi ở mức công suất định mức. Sử dụng thiết bị tạo khói (hoặc đun chảo dầu nóng tạo khói thực tế dưới các họng bếp) để kiểm tra khả năng thu gom khói tại mép chụp theo đúng tiêu chuẩn trong bài nguyên tắc tính toán lưu lượng gió và thiết kế hệ thống chụp hút khói inox.
Kiểm tra độ rung của đường ống gió trên trần, đo độ ồn trong phòng bếp và chỉnh van cân bằng gió (Volume Damper) sao cho cửa ra vào phòng bếp đóng mở nhẹ nhàng, ngọn lửa trên bếp Âu và bếp Á cháy đứng yên không bị gió tạt.
Nghiệm thu độ kín áp suất đường ống Gas và hiệu chỉnh ngọn lửa:
Sử dụng đồng hồ đo áp suất (Manometer) nén thử kín toàn bộ hệ thống đường ống dẫn gas trung tâm và quét bọt xà phòng kiểm tra 100% các đầu rắc-co, van khóa nhánh, van điện từ ngắt gas khẩn cấp.
Châm lửa thử đồng loạt tất cả các họng bếp Á, bếp Âu, lò nướng, bếp chiên; căn chỉnh lá gió (Air Shutter) dưới từng họng đốt để ngọn lửa cháy xanh đều, không bị đỏ lửa đen nồi và kiểm tra độ nhạy của kim cảm biến ngắt gas an toàn.
Nghiệm thu phụ tải Điện 3 pha và thiết bị gia nhiệt – thiết bị lạnh:
Cấp nước và bật chạy đồng thời tủ nấu cơm công nghiệp, nồi hầm điện và máy rửa bát công nghiệp. Kỹ sư điện dùng đồng hồ Ampe kìm kẹp đo dòng điện thực tế trên từng pha (L1, L2, L3) tại tủ điện tổng để xác nhận hệ thống đã được chia pha cân bằng, dây dẫn không bị nóng và Aptomat chống dòng rò (RCCB) hoạt động nhạy bén.
Kiểm tra nhiệt kế điện tử trên bảng điều khiển của tủ đông (-18°C đến -22°C) và tủ mát (+2°C đến +6°C) sau 45 phút chạy lốc, đảm bảo máy nén tự động ngắt khi đạt nhiệt độ cài đặt.
Nghiệm thu xả tràn kiểm tra hệ thống Thoát nước và Bẫy mỡ Inox:
Đóng nút chặn đáy và xả đầy nước vào tất cả các hố chậu rửa sơ chế và chậu sơ rửa khu rửa bát, sau đó rút nút xả đồng loạt cùng một lúc (Flood Test).
Quan sát tốc độ rút nước: Nước phải xoáy rút nhanh, không bị ứ đọng hay trào ngược qua nắp bẫy mỡ Inox, không có bất kỳ giọt nước nào rò rỉ tại các khớp nối ống xi-phông dưới gầm chậu; đồng thời dùng vòi xịt nước lên mặt sàn bếp để kiểm tra nước chảy gọn về lòng mương vỉ thoát sàn Inox mà không đọng vũng trên mặt gạch.
Kết thúc buổi chạy thử tải thành công, kỹ sư trưởng của dự án sẽ trực tiếp hướng dẫn đội ngũ đầu bếp và nhân viên tạp vụ của nhà hàng quy trình bật/tắt thiết bị an toàn, cách tháo vớt giỏ rác bẫy mỡ hàng ngày, cách tháo rửa phin lọc mỡ chụp hút và bàn giao trọn bộ Hồ sơ hoàn công (As-built Drawings) kèm phiếu bảo hành chính hãng. Tuân thủ nghiêm ngặt quy trình 6 bước phối hợp và bộ tiêu chí nghiệm thu cơ khí trên chính là bảo chứng vững chắc nhất cho một gian bếp công nghiệp vận hành bền bỉ, an toàn và hiệu quả kinh tế tối đa.